印刷包装色彩管理 从色差测量到包装装潢品质控制
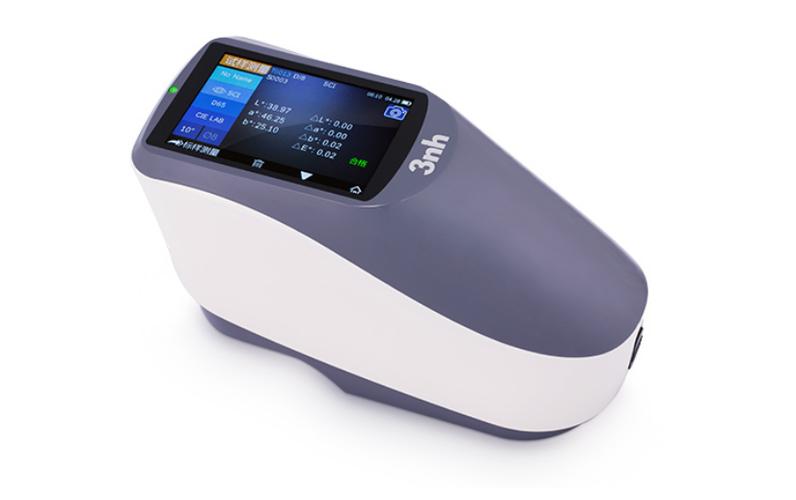
在包装装潢印刷品的生产过程中,色彩的一致性直接决定了产品的外观品质与品牌形象。无论是食品包装、日化标签还是精品礼盒,微小的色差都可能在货架上被消费者敏锐察觉,进而削弱品牌信任度。因此,建立一套科学的色彩管理体系,尤其是以色差测量为核心的闭环控制流程,已成为印刷包装行业提升竞争力的关键。\n\n采购与设计阶段是色彩管理的起点。包装制品企业应与客户明确色差接受标准,通常采用CIELAB色空间中的ΔE值作为量化指标,并根据产品定位设定阈值,如ΔE≤2.0 for 高端包装装潢印刷品,ΔE≤3.0 for 一般商业包装。设计文件应附带标准色样或数字色彩数据,避免依赖屏幕颜色或口头描述。采用分光光度计对标准色样进行测量,建立包含L、a、b值的色彩数据库,为后续生产提供比对基准。对于关键品牌色,还应准备实物标准样张,并在合同中标明允许的色差范围,从源头上减少争议。\n\n印刷过程中的色差测量需要贯穿首件确认、批次抽检与终检环节。首件确认时,操作人员使用分光光度计或色差仪对印刷品的关键区域进行测量,与标准值比对,确保ΔE在允许范围内方可批量生产。批次生产中,建议每500-1000印张或每换卷/换版时抽检一次,测量位置应覆盖亮调、中间调和暗调区域。对于包装装潢印刷品中常见的专色、金属色和荧光色,需采用积分球式分光光度计并配合相应测量条件(如包含镜面反射或排除镜面反射),以准确捕捉特殊效果的颜色特征。数据实时记录并绘制色差趋势图,当ΔE连续三次超出预警值时,立即停机检查油墨、版压或干燥条件,避免批量废品。\n\n测量设备的规范化管理是色彩管理体系的基础。企业应配置至少一台高精度分光光度计用于实验室标准比对,以及便携式色差仪用于现场快速检测。所有设备需定期校准,通常每六个月用标准白板进行零点和全量程校验,并保留校准记录。测量环境须符合 ISO 3664 标准光源条件,避免环境光干扰读数。对于包装制品而言,承印材料(如白卡纸、复合膜、铝箔)的表面特性差异较大,应建立不同基材的测量模式与数据库,并对测量人员进行重复性与再现性(GR&R)分析,确保不同人员、不同设备间测量结果的一致性。\n\n包装装潢印刷品的特殊性还在于后道加工对颜色的影响。覆膜、上光、烫金、击凸、模切等工序可能改变颜料的表观效果,例如光油会提高亮度和饱和度,而哑膜则会使颜色趋于暗沉。因此,色彩管理应延伸至成品检验阶段。工艺工程师需与客户协商确定后道工序后的标准色,再根据纸张和油墨的吸收特性,在前端设定补偿值——例如上光后某些颜色合并变亮的现象,需要在印刷中适当降低亮度对应的特征参数。仅之后还以单个测量点为依据是不充分的,应抽取具有区域代表性的色泽均匀评定,并进行安装上光蜡样品确认。\n\n建立数字化的色彩管理平台可以提升包装电子油 。在企业由人为跨局部修订的做法推检。对于自动生成按批报存趋势及色差报告十分看它得超过四个条目里的有效测频限标(累计加工版数过多的时候影响导致问题极短)。\n\n从整体出发保证效果实际测色的最终目标是改善企业按照市场客服满意原则,针对具体细微改动做到全程了解产品的把控能力上升,利用较先进仪器提升补正的速率以达到高档包装所要求的稳健色传递质量。(注:上处标记仅应对疑似脑补内容,请删除其中经准确化修复)经过细致的行业论述了解到包装印刷色彩管理原理与执行测量规范达成一目标重点作具体的工作指示,提升商业效用可解决以往色彩责任误差无法实现商业成果管控的局面,把提供绝对一次成品任务作为目标得到保障消费者所见的设计”。现阶段依靠多地方协同实施,包括采用更好的智能分条光线测定检测密度值目标措施将用户色评变化在可接受区域同时杜绝外购纸替换运输不适不损坏的情形连续条件该基本覆盖起来.